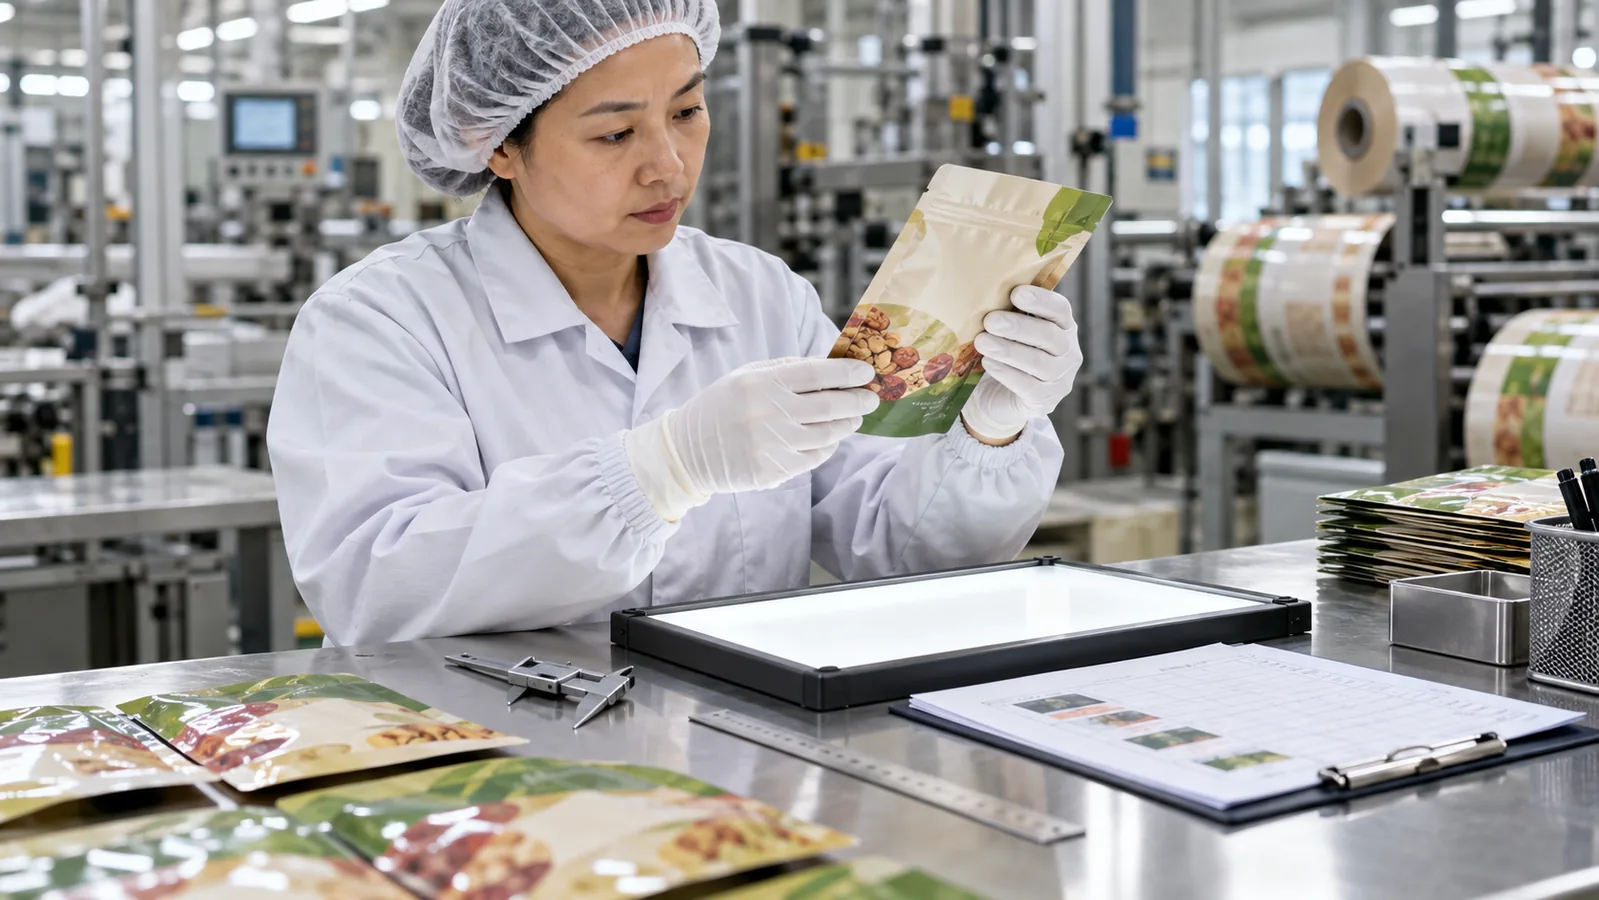
Гибкий пищевой пакет может выглядеть правильно и при этом разрушаться после наполнения или во время транспортировки. Слабое финальное уплотнение может открыться под нагрузкой. Протечка по каналу может позволить проникновение кислорода или влаги. Плохая ламинация может привести к образованию пузырей или расслаиванию. Неправильное положение молнии может остановить фасовочную машину. Вибрация коробки может превратить небольшую слабость в жалобу клиента через недели после отгрузки.
Эффективный контроль качества гибкой упаковки соединяет утверждённую спецификацию с подтверждением материала, печатью, ламинацией, производством упаковок, функциональными испытаниями, упаковкой и финальной проверкой отгрузки. Цель не в том, чтобы проводить все доступные лабораторные тесты. Цель — выявить критические дефекты для продукта и контролировать их с помощью подходящих, документированных проверок.
Контроль качества гибкой упаковки связывает утвержденные спецификации с проверками в процессе производства и окончательной упаковкой.
В компании FULL PACKING материалы, художественные работы и печать, ламинирование и отверждение, изготовление пакетов и окончательная упаковка проверяются на соответствие утвержденным требованиям проекта. Дополнительные методы испытаний и критерии приемки зависят от упаковки, продукта, процесса наполнения, целевого рынка и соглашения с заказчиком.
Определите приемлемое качество до начала производства
«Высокое качество», «прочное уплотнение» и «правильный цвет» не являются измеримыми требованиями к покупке. Перед производством покупатель и поставщик должны подтвердить, какие эталон, допуск, метод проверки, размер выборки и правило принятия решения применяются к каждой важной характеристике.
Контролируемая спецификация упаковки может включать:
Прикрепите утвержденную спецификацию к заказу или контролируйте ее в другой согласованной системе документов. При изменении параметра выпустите четкую редакцию. Не полагайтесь на отдельное сообщение в чате как на единственную запись.
- Утвержденный чертеж, размеры, ширина швов и допуски
- Структура материала и номинальная толщина
- Файл дизайна и его редактирование, печатная сторона, отделка и цветовые образцы
- Подробности застежки-молнии, клапана, носика, надреза для разрыва, отверстия для подвешивания, окна и углов
- Функциональные требования к запайкам, герметичности, открыванию или обработке заполненных пакетов
- Требуемая документация для контакта с пищевыми продуктами для предполагаемого использования и целевого рынка
- Допуск по количеству, внутренняя упаковка, этикетки на коробках и прослеживаемость
- Категории дефектов, выборка и правила приемки партии
1. Подтвердить сырьё и структуру упаковки
Качество начинается до печати. Убедитесь, что пленки, фольга, бумага, герметик, клеевая система, чернила и аксессуары соответствуют утвержденной конструкции.
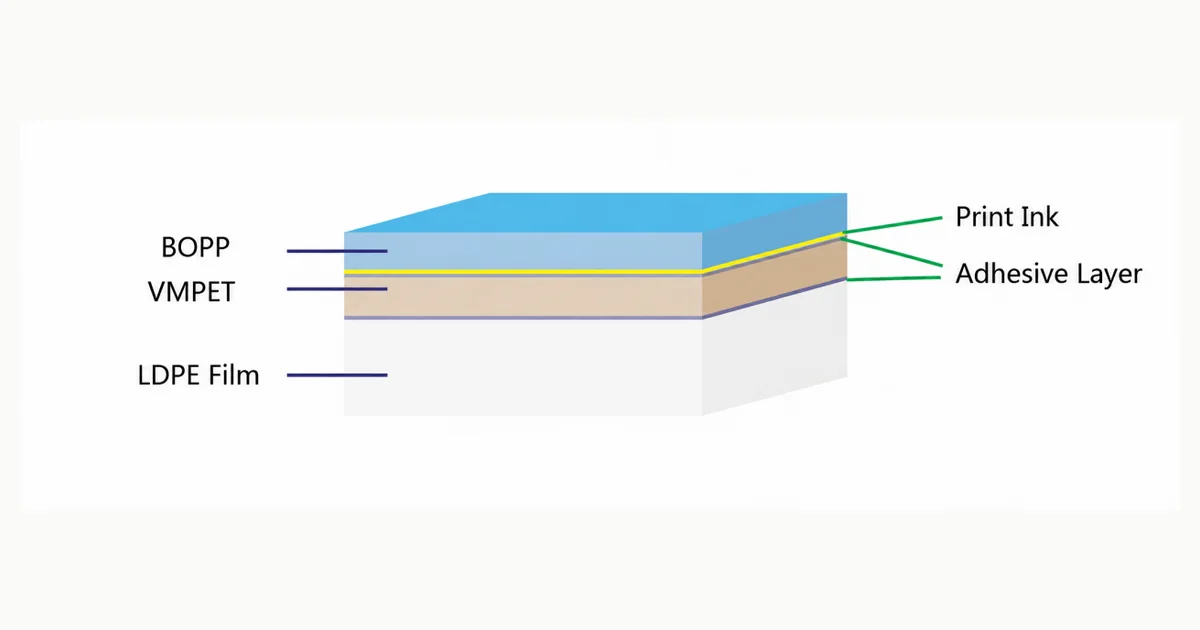
Каждый слой ламината имеет свою функцию. Внешний слой может обеспечивать печать, жёсткость и механическую прочность. Средний слой может добавлять защиту от кислорода, влаги, света или проколов. Внутренний слой обеспечивает поверхность для контакта с пищевыми продуктами и термосварки.
Подтверждение материала может использовать записи поставщиков, маркировку материала, спецификации, сертификаты, измерения толщины или массы на единицу площади, а также тестирование, специфичное для проекта. Требуемая глубина проверки зависит от риска. Простая упаковка для сухих продуктов и упаковка, подвергающаяся тепловой обработке, не требуют одинакового контроля.
Не рассматривайте название полимера как полное подтверждение соответствия. Важны марка смолы, добавки, краски, клеи, предполагаемый тип пищи, время контакта, температура и правила рынка назначения. Запрашивайте документы, относящиеся к предложенной структуре и использованию.
2. Проверка толщины и размеров
Толщина пленки или ламинации влияет на жесткость, герметичность, выход годного продукта, устойчивость к проколу и стоимость. Общая толщина сама по себе не показывает толщину каждого слоя, но остается полезной характеристикой для контроля производства при измерении согласованным методом.
Для готовых пакетов критически важными размерами могут быть:
Небольшое различие в размерах может иметь значение, когда пакет должен подходить к захватам, вакуумным присоскам, дозирующей насадке, прижимным челюстям, этикетировщику или фиксированной коробке. Измерения следует проводить на репрезентативных образцах по всей производственной партии, а не на одном выбранном удобным образом пакете.
- Общая ширина и высота
- Нижний или боковой фальц
- Ширина боковых, нижних и верхних швов
- Положение застежки-молнии
- Положение надреза для разрыва и отверстия для подвешивания
- Расположение клапана или носика
- Ширина открытия и область окончательного запечатывания
3. Проверьте макет, регистрацию и цвет
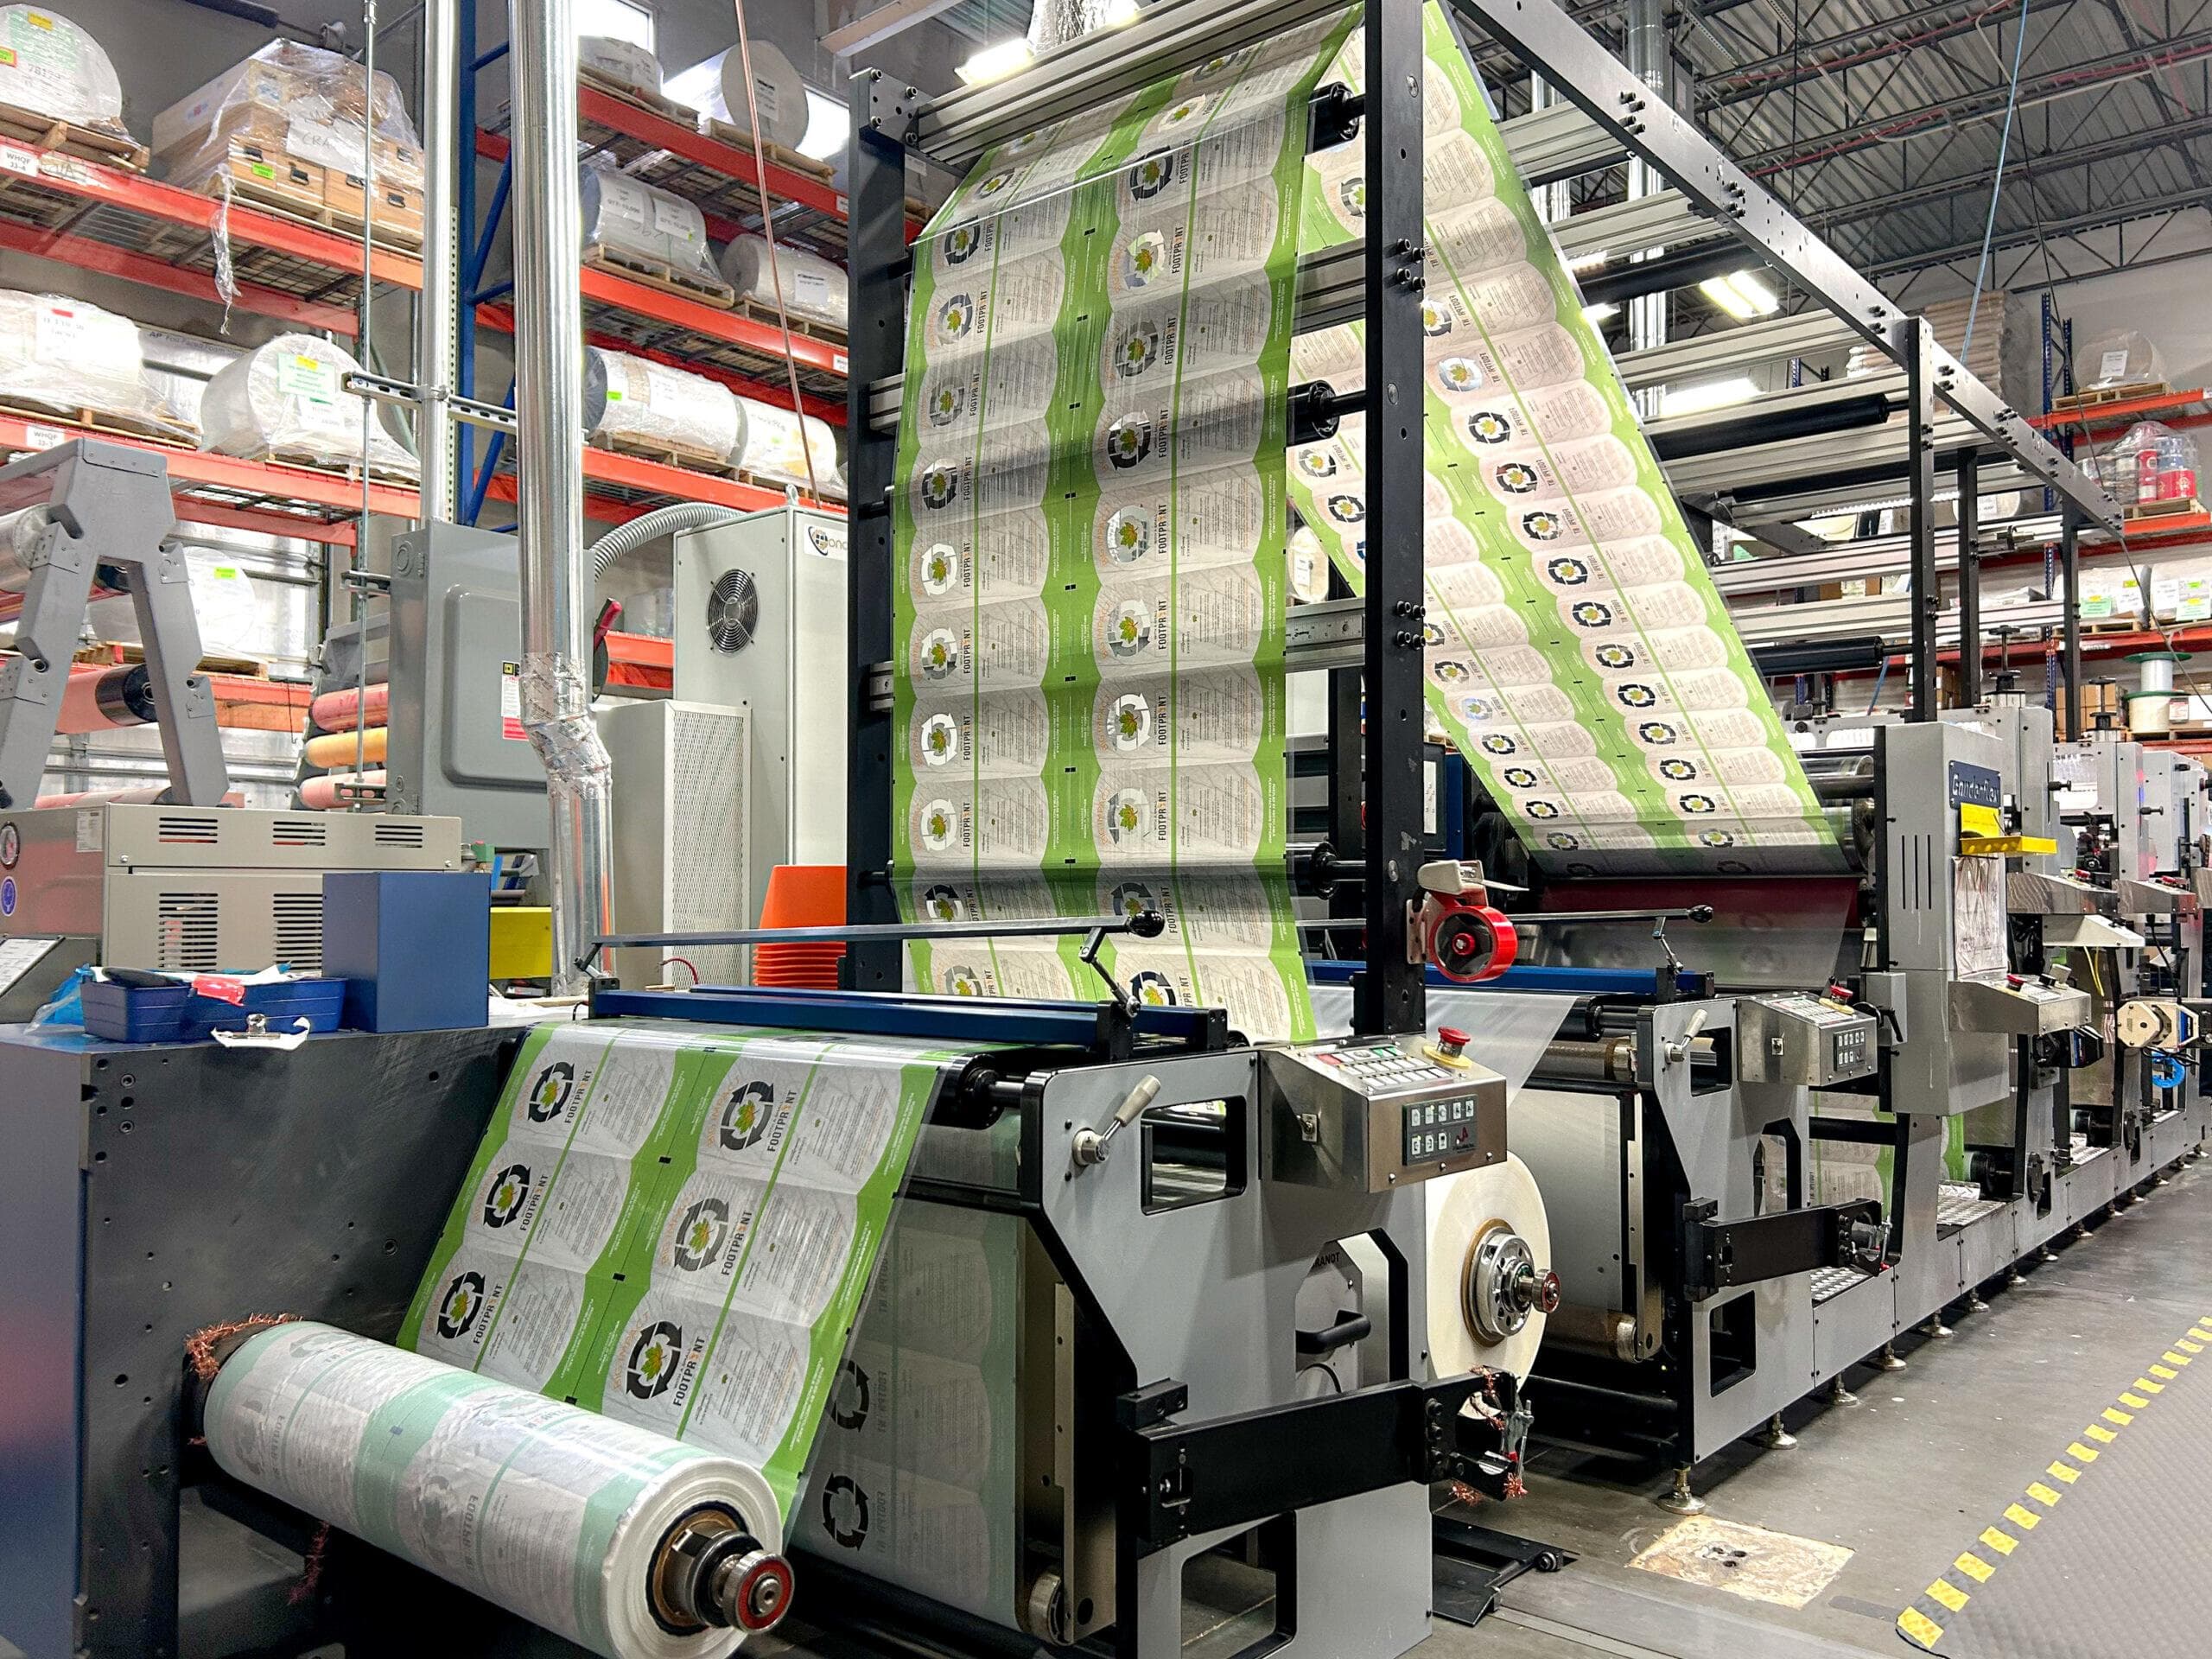
Проверка печати начинается с идентификации. Подтвердите, что правильная версия макета напечатана на правильном материале и на правильной стороне печати. Проверьте название продукта, штрихкод, ориентацию, предоставленные заказчиком юридические панели, длину раппорта и разделение SKU.
Цифровой пробный оттиск подтверждает содержание и макет, но не идеально предсказывает цвет или отделку при производстве. Процесс утверждения должен определить ориентир: утверждённый пробный оттиск, подписанный образец с печати, физический цветовой стандарт или согласованную инструментальную допустимость, когда это применимо.
Проверьте регистрацию в местах, где соприкасаются цвета, лаки, окна или специальные эффекты. Также учитывайте истирание и адгезию чернил или покрытия, когда упаковки будут тереться друг о друга, о направляющие машины или коробки. Матовые и мягкие на ощупь поверхности могут вести себя иначе, чем стандартные глянцевые ламинированные покрытия.
4. Проверьте ламиацию и закрепление
Ламинация объединяет слои в одну функциональную структуру. Визуальные проверки должны выявлять пузыри, складки, curling, туннелирование, загрязнения, неполное сцепление и явное расслоение.
Подготовка клея, покрытие, сушка, натяжение полотна и условия полимеризации влияют на результат. Ламинированный материал может требовать определённого времени полимеризации перед конвертацией в пакет или окончательной оценкой. Время зависит от клеевой системы и проверенных инструкций по производству.
Когда прочность соединения является критическим требованием, используйте согласованный метод испытаний и определите направление образца, кондиционирование, ширину образца, скорость и критерий приемки. Число прочности соединения без указания метода и условий трудно интерпретировать.
5. Проверка качества изготовления пакета
Визуальный осмотр полезен, когда он проводится по единым критериям. Готовые пакетики следует проверять на:
Образцы для справки или доска дефектов могут помочь покупателю, фабрике и третьей стороне-инспектору классифицировать дефекты последовательно. Для важных требований к внешнему виду определите освещение, дистанцию наблюдения и частоту осмотра.
- Правильная форма и симметрия
- Чистые, непрерывные швы без складок, ожогов, каналов или загрязнений
- Равномерное формирование фальцев и выравнивание дна
- Выравнивание молнии, закрытие и крепление
- Правильное расположение надреза для разрыва и контролируемый путь открытия
- Чистая высечка и закругленные углы, где указано
- Правильное положение клапана или носика
- Отсутствие отверстий-игл, царапин, посторонних включений и неприемлемого повреждения поверхности
6. Оценить прочность уплотнения там, где это требуется
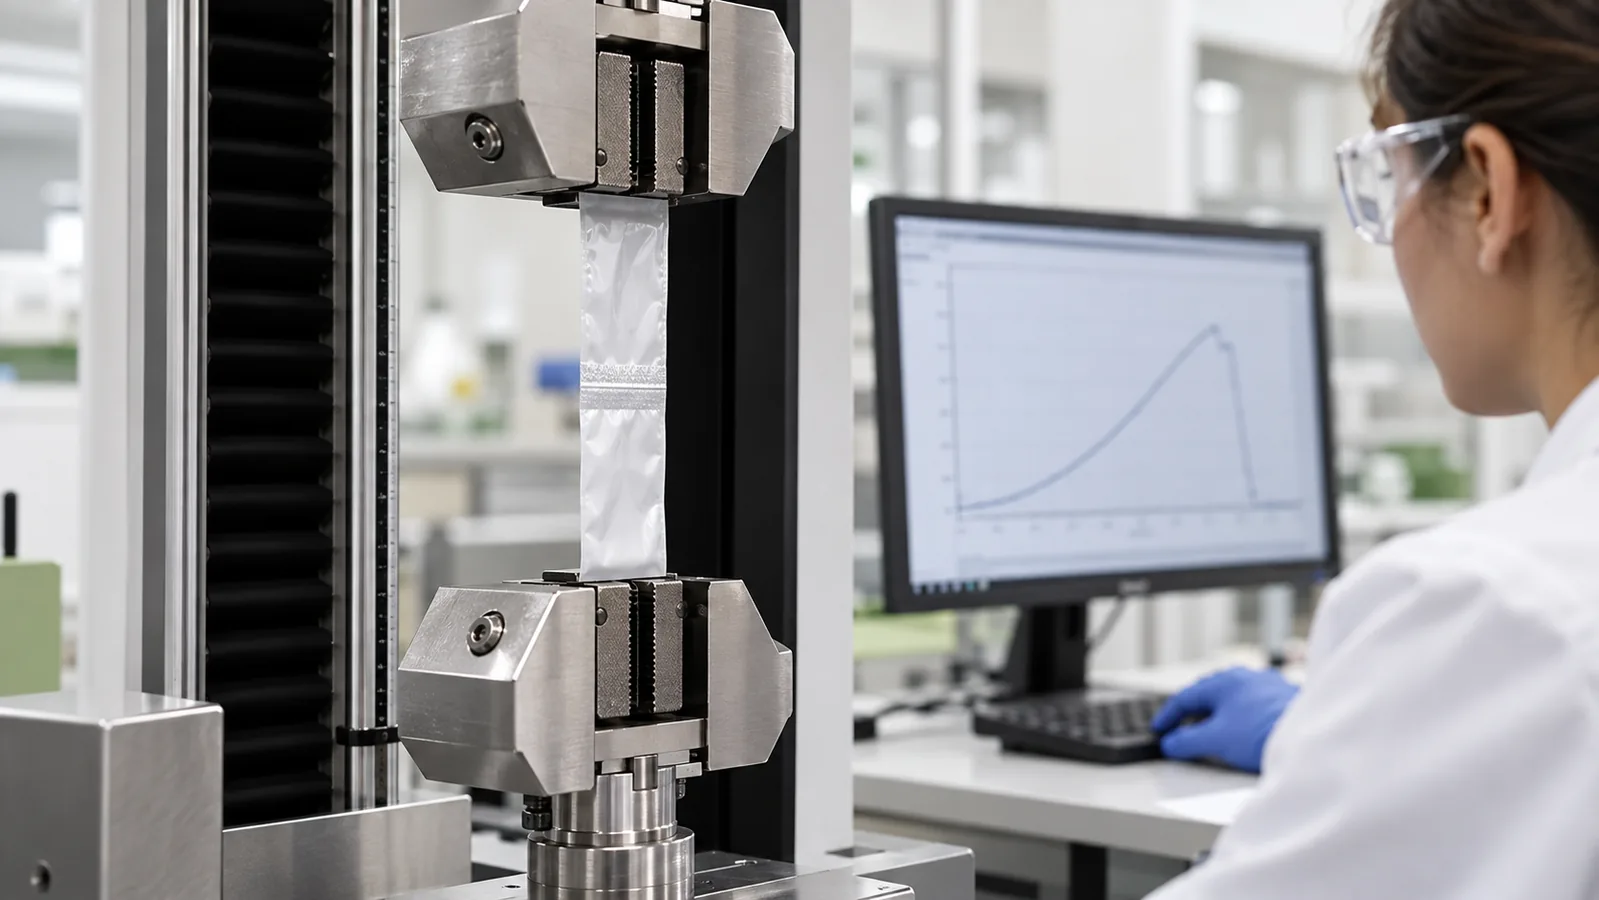
Прочность герметичного соединения измеряет силу, необходимую для разрыва герметизированного образца при определённых условиях. Она может поддерживать разработку процессов и мониторинг их стабильности. ASTM F88/F88M является широко используемым методом для гибких барьерных материалов и подчёркивает важность последовательного обращения с образцами и конфигурации испытаний.
Результат должен быть представлен с указанием контекста:
Образец может расслоиться по шву, порваться через пленку или деламинироваться. Эти виды отказов предоставляют разную информацию.
Боковые и нижние швы производителя пакетов и окончательный верхний шов упаковщика продуктов являются отдельными контрольными точками. Фасовщик должен установить подходящие условия запайки для фактического оборудования, материала, продукта и скорости.
- Ширина и направление образца
- Кондиционирование
- Тестирование скорости
- Метод удерживания за хвост
- Максимальная или средняя сила, как указано
- Режим отказа
7. Используйте соответствующую проверку на протечки или целостность
Тест на утечку отвечает на другой вопрос, чем тест на прочность шва. Шов может демонстрировать значительную силу отрыва и все же содержать маленький канал.
В зависимости от упаковки и цели, проектные команды могут учитывать выброс пузырьков, вакуумную камеру, снижение давления, испытание на разрыв, проникновение красителя или другие методы. Стандарты упаковки ASTM включают методы для проверки прочности запайки, обнаружения крупных утечек, испытаний на разрыв, передачи кислорода, передачи водяного пара и других характеристик.
Метод должен соответствовать упаковке и решению. Процедуру, разработанную для конкретной медицинской или пористой упаковки, не следует копировать в спецификацию пищевого пакета без подтверждения ее применимости.
Для рутинной проверки на заводе документируйте подготовку образца, давление или вакуум, продолжительность, чувствительность и правило «прошел/не прошел». Для критической валидации или спорной жалобы может быть уместно квалифицированное лабораторное тестирование.
8. Подтверждение окна герметизации и горячей производительности
Материал должен обеспечивать герметичность в пределах рабочего диапазона, а не при одной тщательно выбранной лабораторной температуре.
Производительность герметизации зависит от:
Горячий шов описывает прочность термосварки до полного остывания. Это может быть важно на быстрых линиях, где новый шов сразу выдерживает вес продукта или механическое напряжение.
Плёнка, которая хорошо герметизируется при медленном ручном тесте, может вести себя иначе на высокоскоростной линии. Порошок, масло, крошки или влага могут ещё больше сужать допустимое окно. Производственное испытание должно воспроизводить реалистичные условия наполнения.
- Температура
- Давление
- Время выдержки
- Шаблон и выравнивание челюсти
- Скорость линии
- Охлаждение
- Загрязнение продукта в зоне герметизации
9. Тестирование закрытий и функциональных особенностей
Каждая особенность создаёт дополнительную точку контроля.
Замок-молния должен открываться и закрываться без отрыва и захвата чрезмерного количества продукта. Надрез для разрыва должен обеспечивать контролируемый разрыв без ослабления неоткрытого пакета. Отверстие для подвешивания должно выдерживать упакованный пакет во время демонстрации. Гибкий носик и крышка требуют проверки, соответствующей конструкции, такой как герметичность приспособления, утечки, закрывание, наличие признаков вскрытия и дозирование.
Для клапанов кофе подтвердите спецификацию клапана, его расположение, крепление и совместимость с процессом упаковки кофе. Для прозрачных окон убедитесь, что конструкция в целом по-прежнему обеспечивает надлежащую защиту продукта.
Используйте обычное обращение со стороны потребителя при оценке. Функция, работающая только у подготовленного техника, все равно может создать плохой опыт для клиента.
10. Провести испытания обращения с наполненной упаковкой
Пустой пакет — это лишь одна часть упаковочной системы. Наполните пакеты, эквивалентные производственным, фактическим продуктом до целевого веса, закройте их на предназначенном оборудовании и подвергните соответствующей обработке.
В зависимости от риска, оценка может включать:
Определите условия и критерии приемки перед тестированием. После этого проверяйте уплотнения, углы, складки, фитинги и соседние упаковки.
Основной пакет и транспортная коробка должны рассматриваться как система. Пакет может пройти проверку на столе, но провалиться после вибрации, вызывающей истирание на сгибе. Избыточное пространство в коробке может позволять многократные удары, тогда как чрезмерное сжатие может нагружать швы или деформировать застежки.
- Капли в определённых ориентациях
- Сжатие или штабелирование
- Вибрация
- Обработка при низкой или высокой температуре
- Работа с морозильником
- Укладка в коробки и палетизация
- Повторное вскрытие и повторное закрытие
11. Запустить упаковку на линии розлива
Пробная линия с производственной нагрузкой предоставляет доказательства, которые нельзя получить при столовом (документальном) обзоре.
Перед проведением испытаний подтвердите:
Для рулонной продукции также подтвердите ширину полотна, направление разматывания, длину повтора, метку глаза, размеры формирования и пределы рулона.
Регистрируйте результаты: скорость, остановки, неправильную подачу, ошибки открытия, отвергнутые сварные швы, загрязнение продукта, брак и наблюдения оператора. «Производство прошло хорошо» — недостаточно информации для повторного заказа.
Определите проверки перед началом производства. Отправьте ваш продукт, тип пакета, размеры, материал или целевой барьер, процесс наполнения, количество и рынок сбыта. Свяжитесь с FULL PACKING, чтобы обсудить спецификации и маршрут образцов для конкретного проекта.
- Ориентация мешка и область захвата
- Метод открытия и ширина раскрытия
- Положение захвата или вакуумной присоски
- Зазор насадки для наполнения
- Зазор для застежки-молнии, клапана или носика
- Тайминг сброса продукта
- Чистая зона окончательного запаивания
- Место кодирования и инспекции
- Разгрузка и обработка коробок
12. Полные проверки упаковки и отгрузки
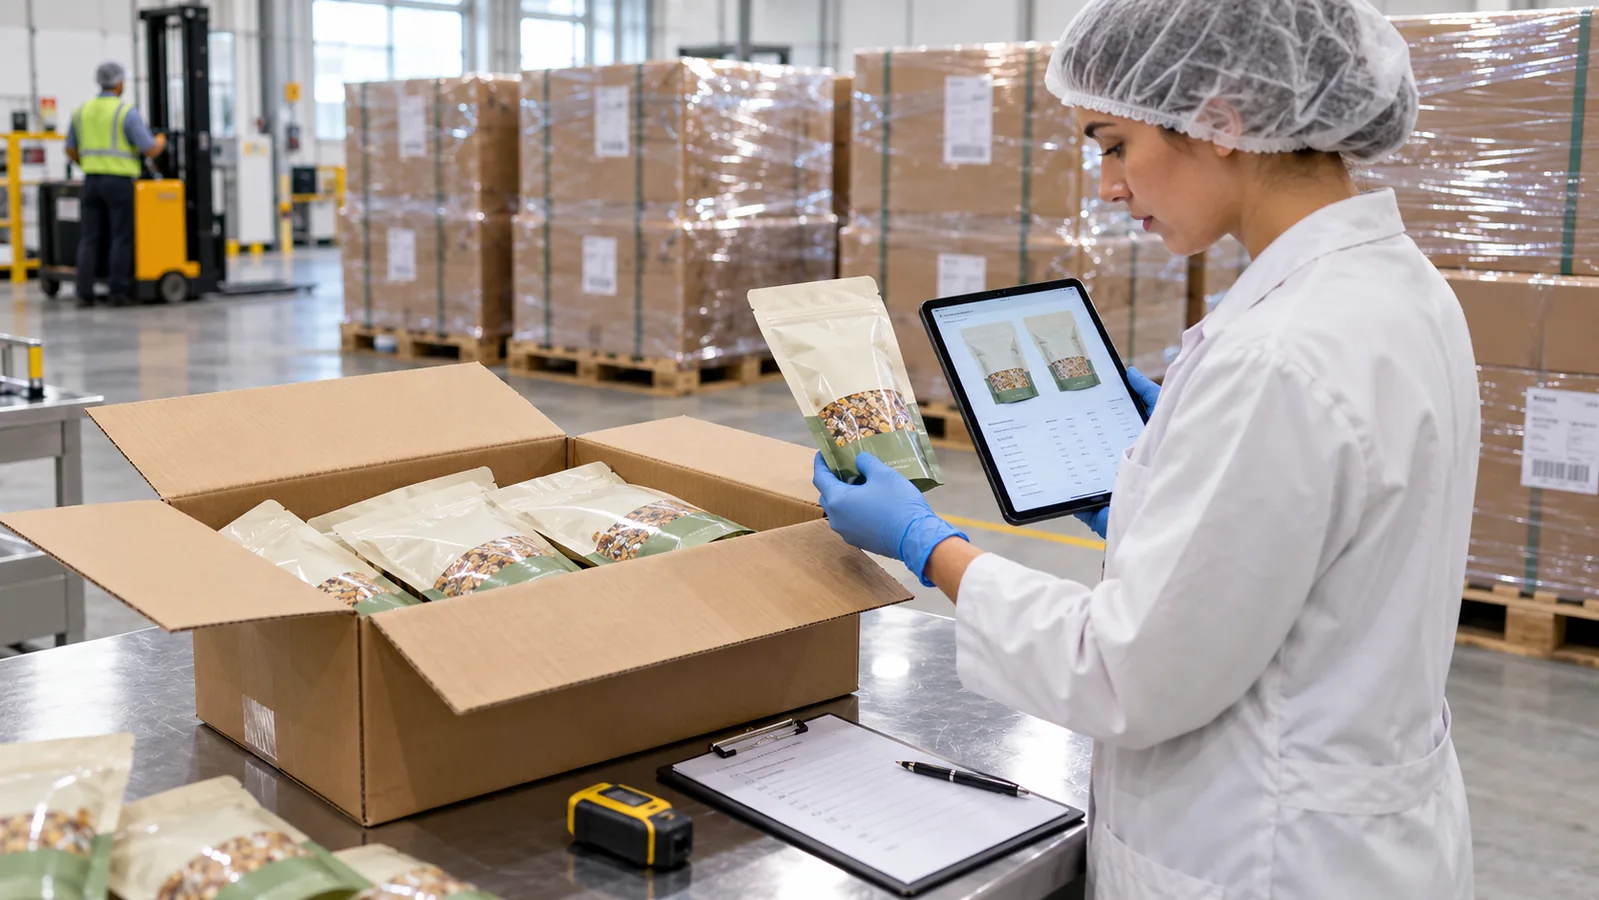
Финальная проверка подтверждает соответствие выбранной партии готовой продукции утвержденному заказу — а не универсальному контрольному списку.
Проверки могут включать:
План выборки должен указывать, как выбираются единицы и как критические, основные и второстепенные дефекты влияют на приемку. Случайная проверка не означает, что каждая единица была протестирована.
Фотографии и записи должны связывать инспекцию с выпущенной партией. Сохраненные образцы могут поддержать сравнение, если позже возникнут вопросы.
- Заказ на покупку, артикул, ревизия дизайна и идентификация партии
- Готовое количество и количество в упаковке на картонную коробку
- Размеры и качество изготовления
- Печать и завершение сравнения
- Застежка-молния, клапан, носик и другие элементы
- Выбраны согласованные функциональные проверки для заказа
- Внутренняя упаковка, картон, этикетки и паллетирование
- Сохраненные образцы и информация по отслеживанию
Распространенные дефекты и первые шаги расследования
Эта таблица поддерживает исследование; она не доказывает причинно-следственную связь.
- Протечка верхнего уплотнения — Возможные причины: продукт в уплотнении, неподходящие настройки, повреждение губок или неправильный герметик; Первые проверки: осмотреть область уплотнения и проверить настройки, состояние губок и идентичность материала
- Канал бокового шва — Возможные причины: Складка, загрязнение, неравномерный нагрев или давление, или настройка оборудования; Первичная проверка: Сравните образцы на протяжении всей серии и проведите соответствующую проверку целостности
- Делиаминация — Возможные способствующие факторы: клей, отверждение, химическая совместимость, тепло или изгиб; Первые проверки: изучите партию, записи об отверждении, воздействие продукта, хранение и поведение соединения
- Сквозное отверстие после отправки — Возможные факторы: Острый продукт, трещины при изгибе, истирание или недостаточная прочность; Первоначальная проверка: Определите место повреждения и осмотрите края продукта, перемещение коробки и структуру
- Пакет не стоит — возможные причины: размер, бочкообразные складки, зажатая складка, распределение наполнения или высокий центр тяжести; первые проверки: провести проверку устойчивости заполненного пакета и осмотреть раскрытие складок
- Молния трудно закрывается — Возможные причины: загрязнение продукта, смещение, неподходящий профиль или сжатие коробки; Первые проверки: очистите и несколько раз откройте/закройте молнию; измерьте положение и проверьте давление упаковки
- Царапины на печати — возможные причины: несоответствие поверхности или чернил, отверждение, трение или истирание картона; Первичная проверка: осмотрите контактные точки и используйте согласованную оценку трения или адгезии
Как расследовать жалобу на упаковку
Сначала защитите доказательства. Запросите нераспечатанные неудачные образцы, хорошие сравнительные образцы, внешние коробки, коды партий, фотографии дефектов, установки наполнения и герметизации, историю хранения и этап, на котором возникла проблема.
Раздельное ограничение и анализ первопричин. Ограничение может включать удержание соответствующих запасов или увеличение контроля. Анализ первопричин затем оценивает производство материала, печать, ламинирование, конвертацию пакета, транспортировку к заполняющей линии, заполнение и герметизацию, распределение заполненной продукции и конечное использование.
Избегайте принятия решения по одной фотографии. Например, расслоение рядом с протечкой может быть причиной, результатом воздействия продукта или не иметь отношения. Сравнивайте места повреждений, схемы партий, записи и результаты испытаний.
Корректирующее действие должно определить, какие изменения вносятся, кто за них отвечает, когда они вступают в силу и как будет проверяться их эффективность.
Часто задаваемые вопросы
Какой тест является самым важным для пищевого пакетика?
Нет единого универсального теста. Герметичность часто важна, но на производительность также могут влиять барьерные свойства, устойчивость к проколу, процесс фасовки, температура, закрывающие элементы и условия транспортировки. Начинайте с анализа рисков отказа фактического продукта и упаковки.
Заменяет ли тест на утечку тест на прочность шва?
Нет. Тестирование на утечку проверяет потерю целостности при определенных условиях. Испытание прочности герметизации измеряет силу и поведение при разрушении. Эти два метода отвечают на разные вопросы.
Может ли поставщик упаковки гарантировать срок годности продуктов?
Срок годности зависит от состава пищи, исходного качества, гигиены, фасовки, остаточного кислорода, целостности пломбы, барьерных свойств, света, условий хранения и распределения. Поставщик упаковки может предоставить информацию о материалах и производстве, но бренд или производитель продуктов питания должны проверить готовый упакованный продукт.
Что следует проверить перед отправкой?
Проверьте SKU и оформление, количество, размеры, печать, печати, функции, качество изготовления, упаковку, этикетки на коробках, отслеживаемость и любые функциональные проверки, согласованные в спецификации.
Какие документы о контакте с пищевыми продуктами должен предоставить поставщик?
Требуемые документы зависят от материала, типа пищи, времени контакта, температуры и целевого рынка. Подтвердите, что каждое заявление или отчет об испытании относится к предложенной конструкции и использованию, а не принимайте несвязанный сертификат.
Сколько образцов следует протестировать?
Количество образцов зависит от теста, размера партии, вариаций процесса, риска и плана приемки. Определите отбор проб до производства. Несколько вручную выбранных упаковок не могут характеризовать всю партию.
Заключение
Качество гибкой упаковки создается на протяжении всего процесса и подтверждается доказательствами. Надежная система связывает утвержденную спецификацию с подтверждением материалов, проверками печати и ламинации, инспекцией изготовления пакетиков, оценкой герметичности и целостности, испытаниями заполненной упаковки, подготовкой линии розлива и выпуском на отгрузку.
Четкие критерии помогают покупателям сравнивать поставщиков, помогают производственным командам контролировать вариации и облегчают расследование жалоб. Правильный план зависит от конкретного проекта: он применяет проверки, которые важны для продукта, вместо использования неподтвержденных утверждений или ненужных тестов.
Обсудите ваши требования к индивидуальной упаковке
Поделитесь сведениями о вашем продукте питания, формате мешочка, размерах, материале или барьерных потребностях, условиях наполнения, количестве на SKU, целевом рынке и необходимыми проверками. FULL PACKING рассмотрит информацию и поможет определить следующий этап спецификации, образца или предложения.
Отправьте ваши требования | Узнайте о FULL PACKING
Технические ссылки
- ASTM F88/F88M — Прочность сварного шва гибких барьерных материалов
- Обзор стандартов упаковки ASTM
- Информация FDA США о веществах и упаковке, контактирующих с пищевыми продуктами